
Strada Principală, Nr.10
Bărcănești, Prahova, România
Aveți Întrebări?
(0726) 340 302
Trimite Email
office@bee-masini-industriale.ro
Bărcănești, Prahova, România
(0726) 340 302
office@bee-masini-industriale.ro


Actualizat: 19 septembrie 2026
Cuptorul de polimerizare topește și reticulează vopseaua pulbere aplicată în câmp electrostatic, la 200 °C, în 10–15 minute. Se construiește cu lungime interioară de la 3.200 până la 20.000 mm, tip box sau tunel pe conveior, cu încălzire pe gaz, pe motorină sau electrică. Fiecare cuptor de vopsit electrostatic se proiectează după piesele dumneavoastră: geometrie, dimensiuni, cantitate pe oră și greutate. În linia de vopsire în câmp electrostatic, cuptorul e ultima etapă de proces, după cabina de vopsit.
Piesa intră în cuptor cu pulberea depusă electrostatic, încă neancorată de suprafață. La 200 °C pulberea se topește, curge și acoperă uniform metalul. Apoi reticulează: rășina se leagă chimic și devine stratul dur, aderent, rezistent la lovituri și la coroziune. Reacția cere temperatură constantă în toată camera. De aceea uniformitatea de ±2,5 °C contează la fel de mult ca temperatura maximă. O zonă mai rece lasă vopseaua nereticulată, mată și moale. O zonă mai caldă o îngălbenește.
Am scris pe larg despre cum funcționează polimerizarea, împreună cu restul etapelor, în ghidul de vopsire în câmp electrostatic.
Cuptorul de polimerizare nu este cuptorul de uscare de după pretratare. Acela doar evaporă apa rămasă după spălare și pasivare, înainte ca piesa să intre în cabina de vopsit în câmp electrostatic. Polimerizarea vine după cabină și încheie procesul.

Alegerea tipului depinde de cum circulă piesele prin linie și de câte piese polimerizați pe oră.
| Tip | Pentru ce linie | Cum intră piesele | Dimensiuni interioare uzuale |
|---|---|---|---|
| Box | linii compacte, loturi mici, piese care se schimbă des | pe cărucior, prin ușile frontale; cuptorul lucrează independent de restul liniei | de la 3.200 × 1.500 × 2.500 mm (L × l × H) |
| Tunel cu conveior | linii continue, producție constantă | atârnate pe conveior, trec continuu; perdele de aer la intrare și la ieșire țin căldura în cuptor | până la 20.000 × 800 × 3.000 mm |
| Transfer bară-cu-bară | linii semiautomate, piese lungi sau grele | barele cu piese se mută din cabină în cuptor, bară-cu-bară | la comandă, după lungimea barelor |
Cuptorul box intră și într-o hală mică, cu o instalație de vopsit în câmp electrostatic manuală. Tunelul are sens când conveiorul trece prin toată linia și piesele nu se opresc între cabină și cuptor.


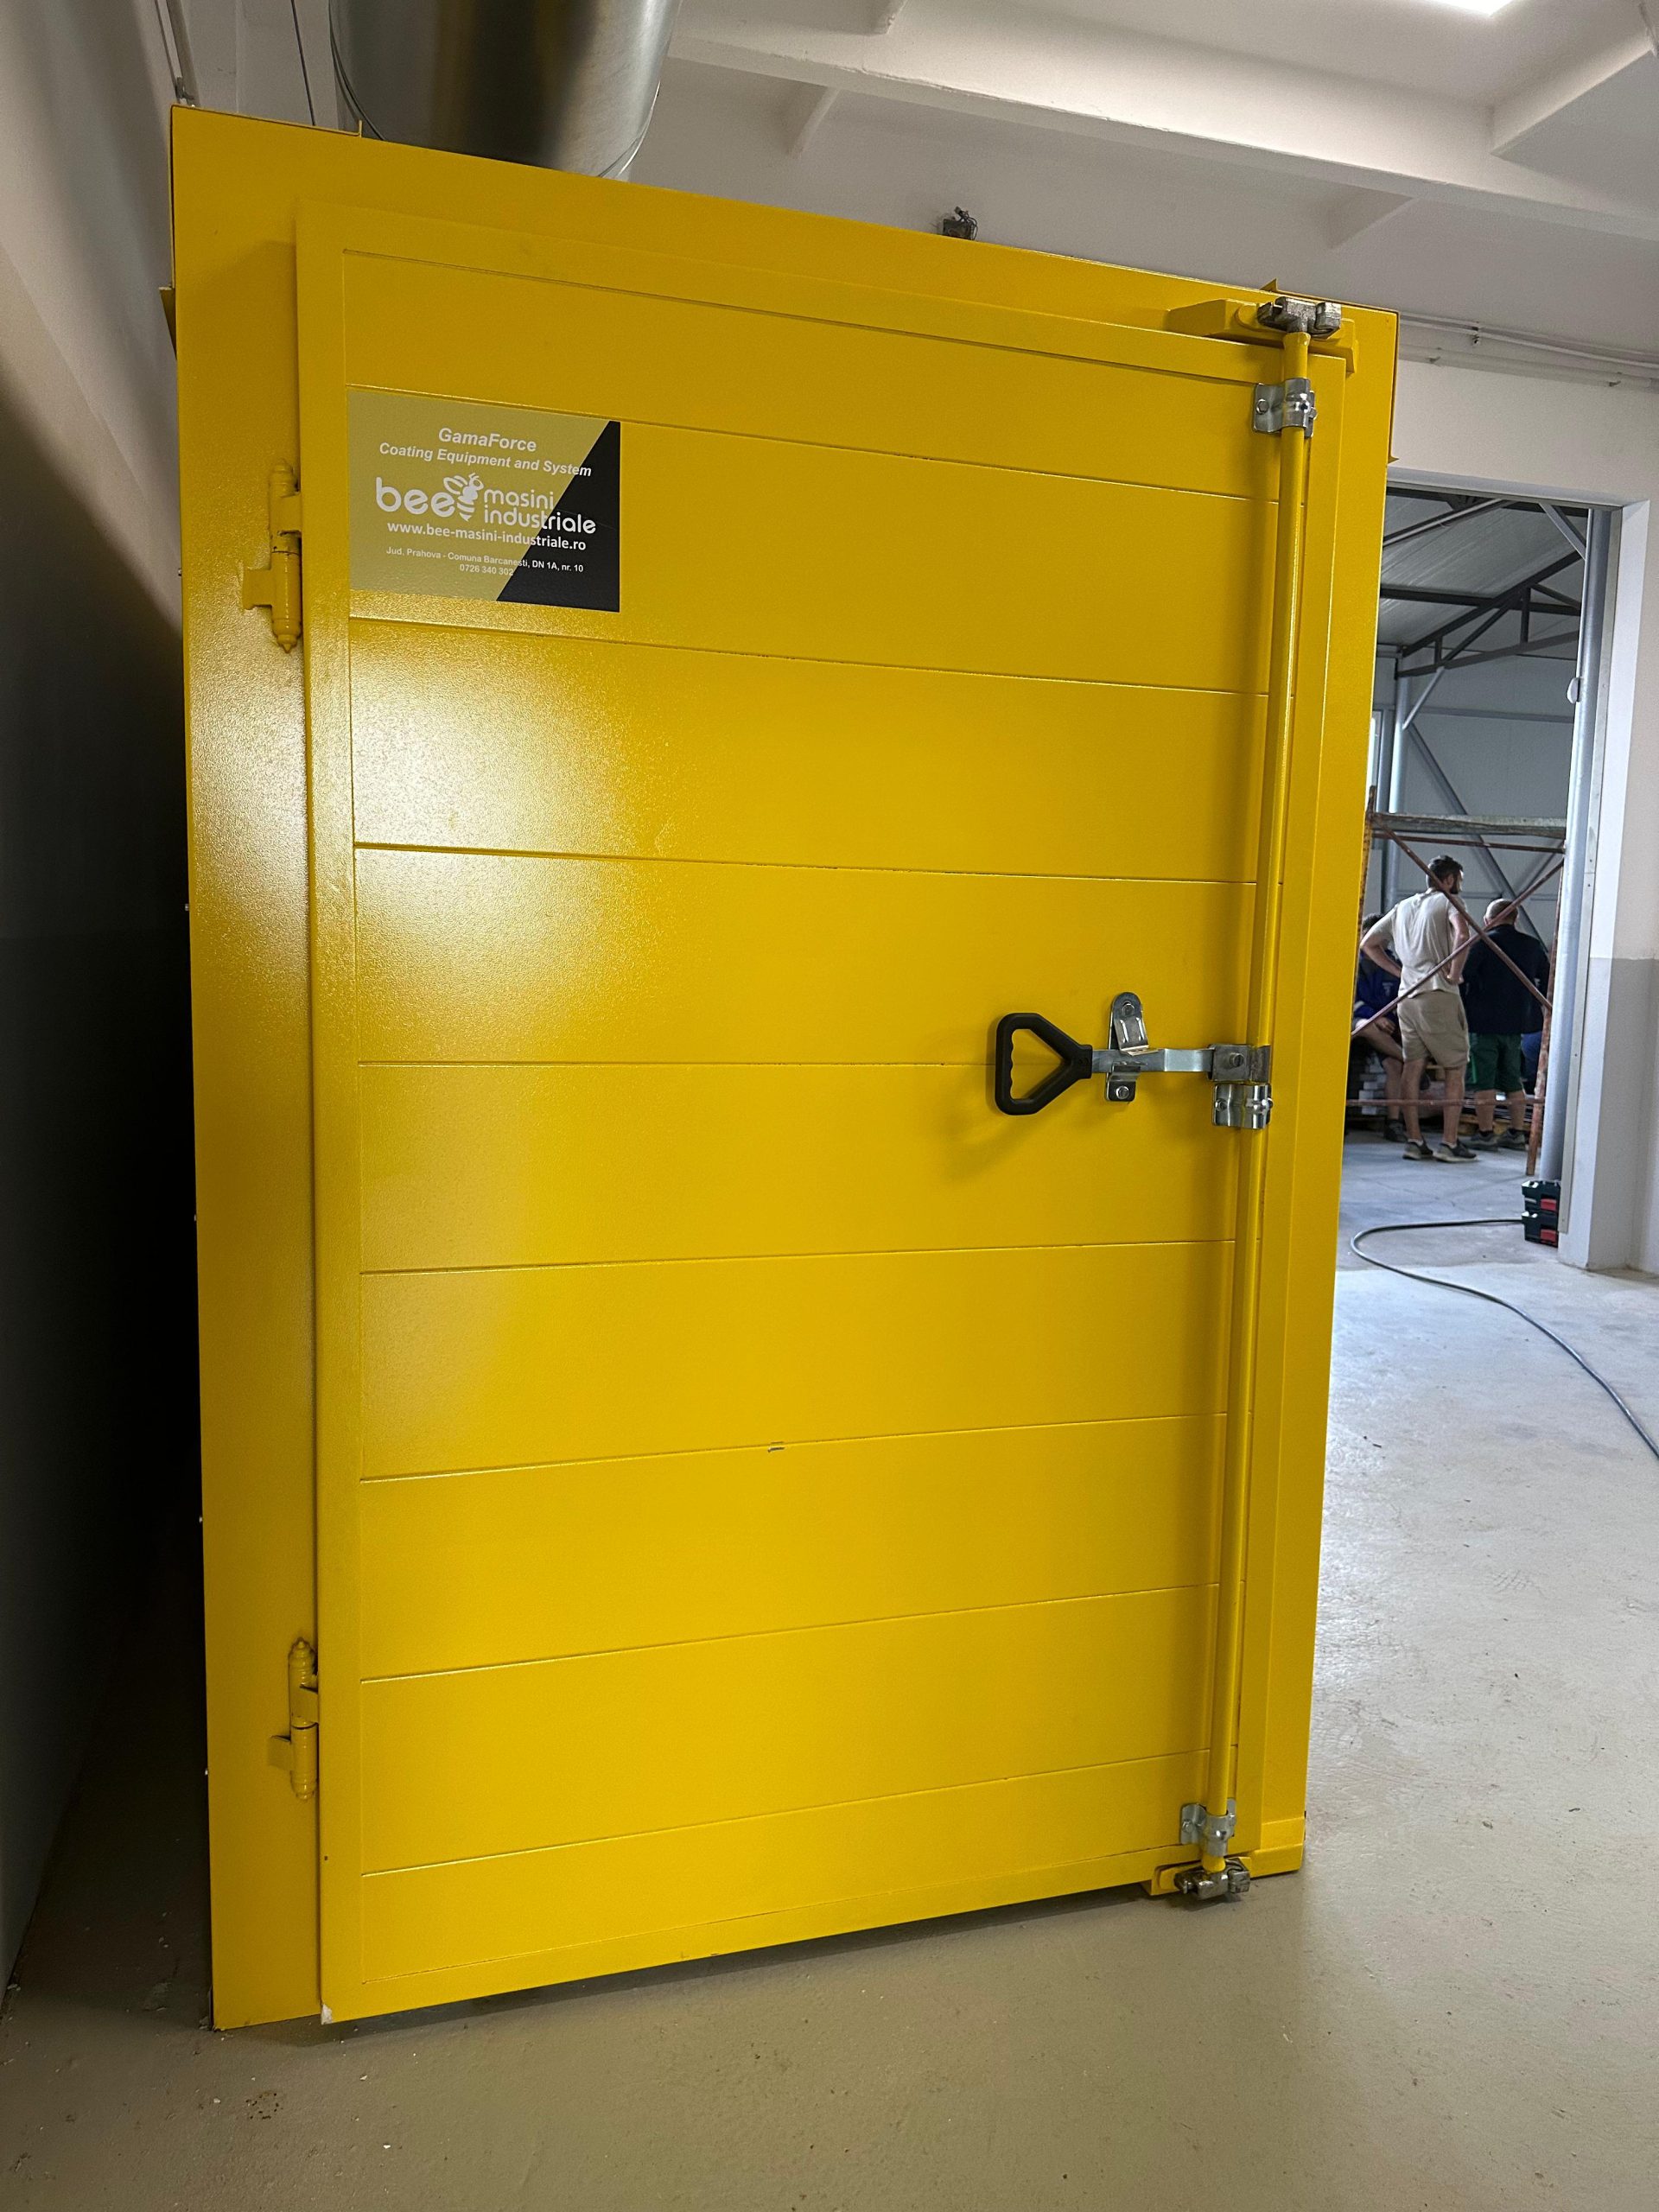
Un cuptor de vopsit electrostatic se încălzește electric sau cu arzător. Alegeți după utilitățile din hală și după tariful la energie.
| Electric | Gaz natural, GPL sau motorină | |
|---|---|---|
| Sursa de căldură | rezistențe electrice, 380 V | arzător cu schimbător de căldură și coș de fum |
| Putere / necesar termic | 60–105 kW, după mărimea cuptorului | 260.000–335.000 kcal/h, după mărimea cuptorului |
| Instalare | fără coș, fără branșament de gaz | branșament de gaz sau rezervor, coș de evacuare |
| Când se alege | hale fără gaz; cuptoare box de dimensiuni mici și medii | cuptoare tunel și box mari, funcționare continuă |
În ambele variante căldura circulă cu un ventilator de recirculare, iar un termostat digital cu termocuplu ține temperatura. Puterea instalată a unui cuptor pentru vopsire electrostatică merge de la 60 la 105 kW, după mărimea camerei. Cuptorul gol ajunge la temperatura de lucru în 30–45 de minute. Dacă vreți încălzire rapidă, 200 °C în 30 de minute cu cuptorul gol, e nevoie de aproximativ 120 kW, deci de un cuptor dimensionat peste plaja obișnuită. Spuneți-ne în cât timp vreți cuptorul cald și îl dimensionăm pe asta. Ofertăm ambele variante de încălzire, ca să le comparați pe cifrele halei dumneavoastră.
Producem și cuptor de polimerizare cu infraroșu, cu încălzire prin radiație. Îl ofertăm la cerere, alături de varianta convectivă, cu cifrele pentru piesele dumneavoastră.
Plajele de mai jos sunt din cuptoarele pe care le-am proiectat și livrat; cuptorul dumneavoastră se dimensionează în interiorul lor.
| Parametru | Valoare |
|---|---|
| Dimensiuni interioare (L × l × H) | box: de la 3.200 × 1.500 × 2.500 mm · tunel integrat cu conveiorul: până la 20.000 × 800 × 3.000 mm |
| Temperatură maximă de lucru | 200–220 °C |
| Uniformitatea temperaturii | ±2,5 °C în cameră (abatere totală 5 °C) |
| Precizia controlului | ±1 °C |
| Timp de polimerizare | 10–15 minute la 200 °C |
| Timp de încălzire (cuptor gol) | 30–45 de minute |
| Încălzire electrică | 380 V, 60–105 kW |
| Încălzire pe gaz sau motorină | arzător de 260.000–335.000 kcal/h |
| Izolație pereți și tavan | 150 mm vată bazaltică, aproximativ 50 kg/m³ |
| Izolație la bază | 50 mm |
| Cod produs | BEE05 |
Lățimea utilă a tunelului se stabilește după piesa cea mai lată pe care o agățați pe conveior.
Componente:
Cine caută un cuptor de vopsit pentru jante caută, de fapt, un cuptor de polimerizare. Pulberea nu se usucă, ci se topește și se leagă chimic de metal. Varianta obișnuită pentru un atelier mic e cuptorul box: jantele se agață pe o bară sau se pun pe cărucior, iar căruciorul intră pe ușile frontale.
Prin cuptor trec jantele, cadrele, etrierele de frână și piesele demontate de pe mașină. Caroseria montată nu intră aici, deci ea rămâne pe vopsea lichidă.
Uniformitatea din cameră contează mai mult decât la o piesă plată. O jantă are spițe subțiri și un butuc gros, iar masa groasă se încălzește mai încet. Într-o zonă rămasă rece, stratul iese moale și cedează la prima piatră ridicată de pe carosabil.
Scrieți-ne câte jante polimerizați într-o tură și cât cântărește piesa cea mai grea. Dimensionăm camera pe cifrele astea.

Porniți de la piese, nu de la hală. Ne trebuie piesa cea mai mare (lungime, lățime, înălțime agățată), numărul de piese pe oră și greutatea pe bară. Din ele rezultă secțiunea camerei și lungimea utilă.
La un cuptor tunel, lungimea utilă rezultă din viteza conveiorului înmulțită cu timpul de polimerizare. Dacă vreți să polimerizați simultan mai multe rânduri de bare, spuneți-ne câte bare și ce lungime au: de aici iese lungimea minimă a cuptorului. La un cuptor box contează câte bare intră deodată pe cărucior.
Dacă înlocuiți un cuptor de vopsit electrostatic existent cu unul mai mare, măsurați deschiderea ușilor, înălțimea de agățare, traseul conveiorului prin cuptor și spațiul rămas pentru unitatea de încălzire. Cu aceste date putem propune un cuptor care intră pe locul celui vechi fără să mutăm conveiorul.

Prețul unui cuptor pentru vopsire electrostatică depinde de dimensiunile camerei, de tipul de încălzire, de varianta box sau tunel, de integrarea cu conveiorul și de montaj. Un cuptor box de 3.200 mm și un tunel de 20.000 mm integrat cu conveiorul nu au cum să coste la fel. De aceea ofertăm pe cifrele halei, nu din catalog.
Cu patru date vă dimensionăm cuptorul și vă trimitem oferta: dimensiunile pieselor, dimensiunile halei, un plan de amplasare și producția pe oră.
În linia completă, cuptorul de polimerizare vine după linia de tratare a suprafețelor și după cabina de vopsit, pe traseul conveiorului, înaintea zonei de răcire și descărcare. Perdelele de aer de la intrare și ieșire țin căldura în cameră și lasă conveiorul să treacă. Aceeași cameră poate fi legată de un conveior simplu sau de unul tip Power & Free, în funcție de fluxul liniei. Dacă porniți de la zero, vă propunem cuptorul împreună cu linia completă; dacă aveți deja linia, îl dimensionăm pe ce există.

Altă întrebare? Sunați la 0726 340 302 sau scrieți-ne de pe pagina de contact.
Dimensiunile interioare ale cuptorului actual, deschiderea ușilor, înălțimea de agățare a pieselor, traseul conveiorului și tipul de încălzire disponibil în hală. Adăugați piesa cea mai mare pe care vreți să o polimerizați și producția pe oră. Cu aceste date propunem un cuptor mai mare care intră pe același loc.
Depinde de câte bare vreți să polimerizați simultan și de lungimea lor. La tunel, lungimea utilă rezultă din viteza conveiorului și din cele 10–15 minute de polimerizare. La box, din numărul de bare care intră deodată pe cărucior. Spuneți-ne numărul și lungimea barelor și vă dăm lungimea minimă.
Electric înseamnă rezistențe de 60–105 kW la 380 V, fără coș și fără branșament de gaz. Gaz sau motorină înseamnă arzător de 260.000–335.000 kcal/h, cu coș. Alegerea depinde de ce utilități aveți în hală și de tariful la energie. Putem oferta ambele variante pentru același cuptor.
Un cuptor gol ajunge la temperatura de lucru în 30–45 de minute, cu puterea instalată obișnuită de 60–105 kW. Pentru 200 °C în exact 30 de minute e nevoie de aproximativ 120 kW, deci de un cuptor dimensionat peste plaja obișnuită. Odată atinsă temperatura, termostatul digital o ține la ±1 °C, iar uniformitatea în cameră este de ±2,5 °C.
Da. Jantele se pun pe cărucior sau se agață pe bară și intră prin ușile frontale, ca orice piesă demontată de pe mașină. Cuptorul box e varianta obișnuită într-un service, fiindcă lucrează independent de restul liniei și nu cere conveior. Spuneți-ne câte jante intră deodată pe cărucior și vă dăm dimensiunile camerei.
Nu. Cuptorul de uscare evaporă apa rămasă pe piese după spălare și pasivare, înainte de cabina de vopsit. Cuptorul de polimerizare vine după cabină și topește și reticulează pulberea la 200 °C. Sunt două echipamente diferite, cu roluri și poziții diferite în linie.
Cu dimensiunile pieselor și ale halei, planul de amplasare și producția pe oră vă răspundem cu o schiță de cuptor dimensionată pe linia dumneavoastră și cu varianta de încălzire potrivită halei. Primiți o propunere, nu doar o sumă.
Telefon: 0726 340 302 · E-mail: office@bee-masini-industriale.ro · Strada Principală nr. 10, Bărcănești, Prahova, România