
Strada Principală, Nr.10
Bărcănești, Prahova, România
Aveți Întrebări?
(0726) 340 302
Trimite Email
office@bee-masini-industriale.ro
Bărcănești, Prahova, România
(0726) 340 302
office@bee-masini-industriale.ro
Actualizat: 19 septembrie 2026
Vopsirea în câmp electrostatic înseamnă aplicarea unei vopsele sub formă de pulbere pe piese metalice. Pulberea se încarcă electric în pistol, e atrasă de piesa împământată și se lipește de ea. Piesa intră apoi în cuptor, unde pulberea se topește și se întărește la 200 °C.
Nu există solvent, nu există strat de grund și strat de lac: un singur strat, dintr-o singură trecere. Cifrele de mai jos sunt din echipamentele pe care le producem, nu din literatură.
Cuprins: Cum funcționează · Pașii procesului · Vopseaua pulbere · Echipamentele · Avantaje și limite · Cât costă · Vopsitorie proprie sau serviciu · Greșeli frecvente · Întrebări frecvente
Pulberea pleacă din cutie sau din rezervor, purtată de aer comprimat, și trece prin pistol. La pistoalele de tip Corona, un electrod din vârful pistolului încarcă negativ particulele care trec pe lângă el. Electrodul e alimentat de un generator de înaltă tensiune, cu până la 100 kV și 120 µA la modelele noastre. La pistoalele de tip Tribo, pulberea se încarcă prin frecare de pereții pistolului, fără electrod. În ambele cazuri, din pistol iese un nor de particule încărcate electric.
Piesa este agățată pe un cârlig sau pe o bară cu contact electric bun și este împământată. Particulele încărcate sunt atrase de piesă și rămân pe ea, ținute de sarcina electrică, până la cuptor. De aceea contează două lucruri pe care le vedeți abia în cuptor: împământarea și forma piesei. Un cârlig murdar de vopsea veche întrerupe contactul, iar pulberea nu se mai prinde. În colțuri adânci și în cavități câmpul electric intră greu, așa-numitul efect de cușcă Faraday, și stratul iese subțire.
În cuptorul de polimerizare, la 200 °C, pulberea se topește, curge și acoperă uniform suprafața. Apoi se reticulează: rășina se leagă chimic și devine stratul dur pe care îl cunoașteți de pe garduri, mobilier metalic sau profile de aluminiu. Procesul durează 10–15 minute la temperatura de lucru. Cuptorul trebuie să țină aceeași temperatură în toată camera, cu abateri de ±2,5 °C. O zonă mai rece lasă vopseaua moale și mată; una mai caldă o îngălbenește.
Pe o linie continuă, piesele trec prin toate etapele fără să fie atinse, la o viteză a conveiorului de aproximativ 1 m/min. Pe o linie manuală, aceleași etape se fac pe cărucioare, bară-cu-bară.


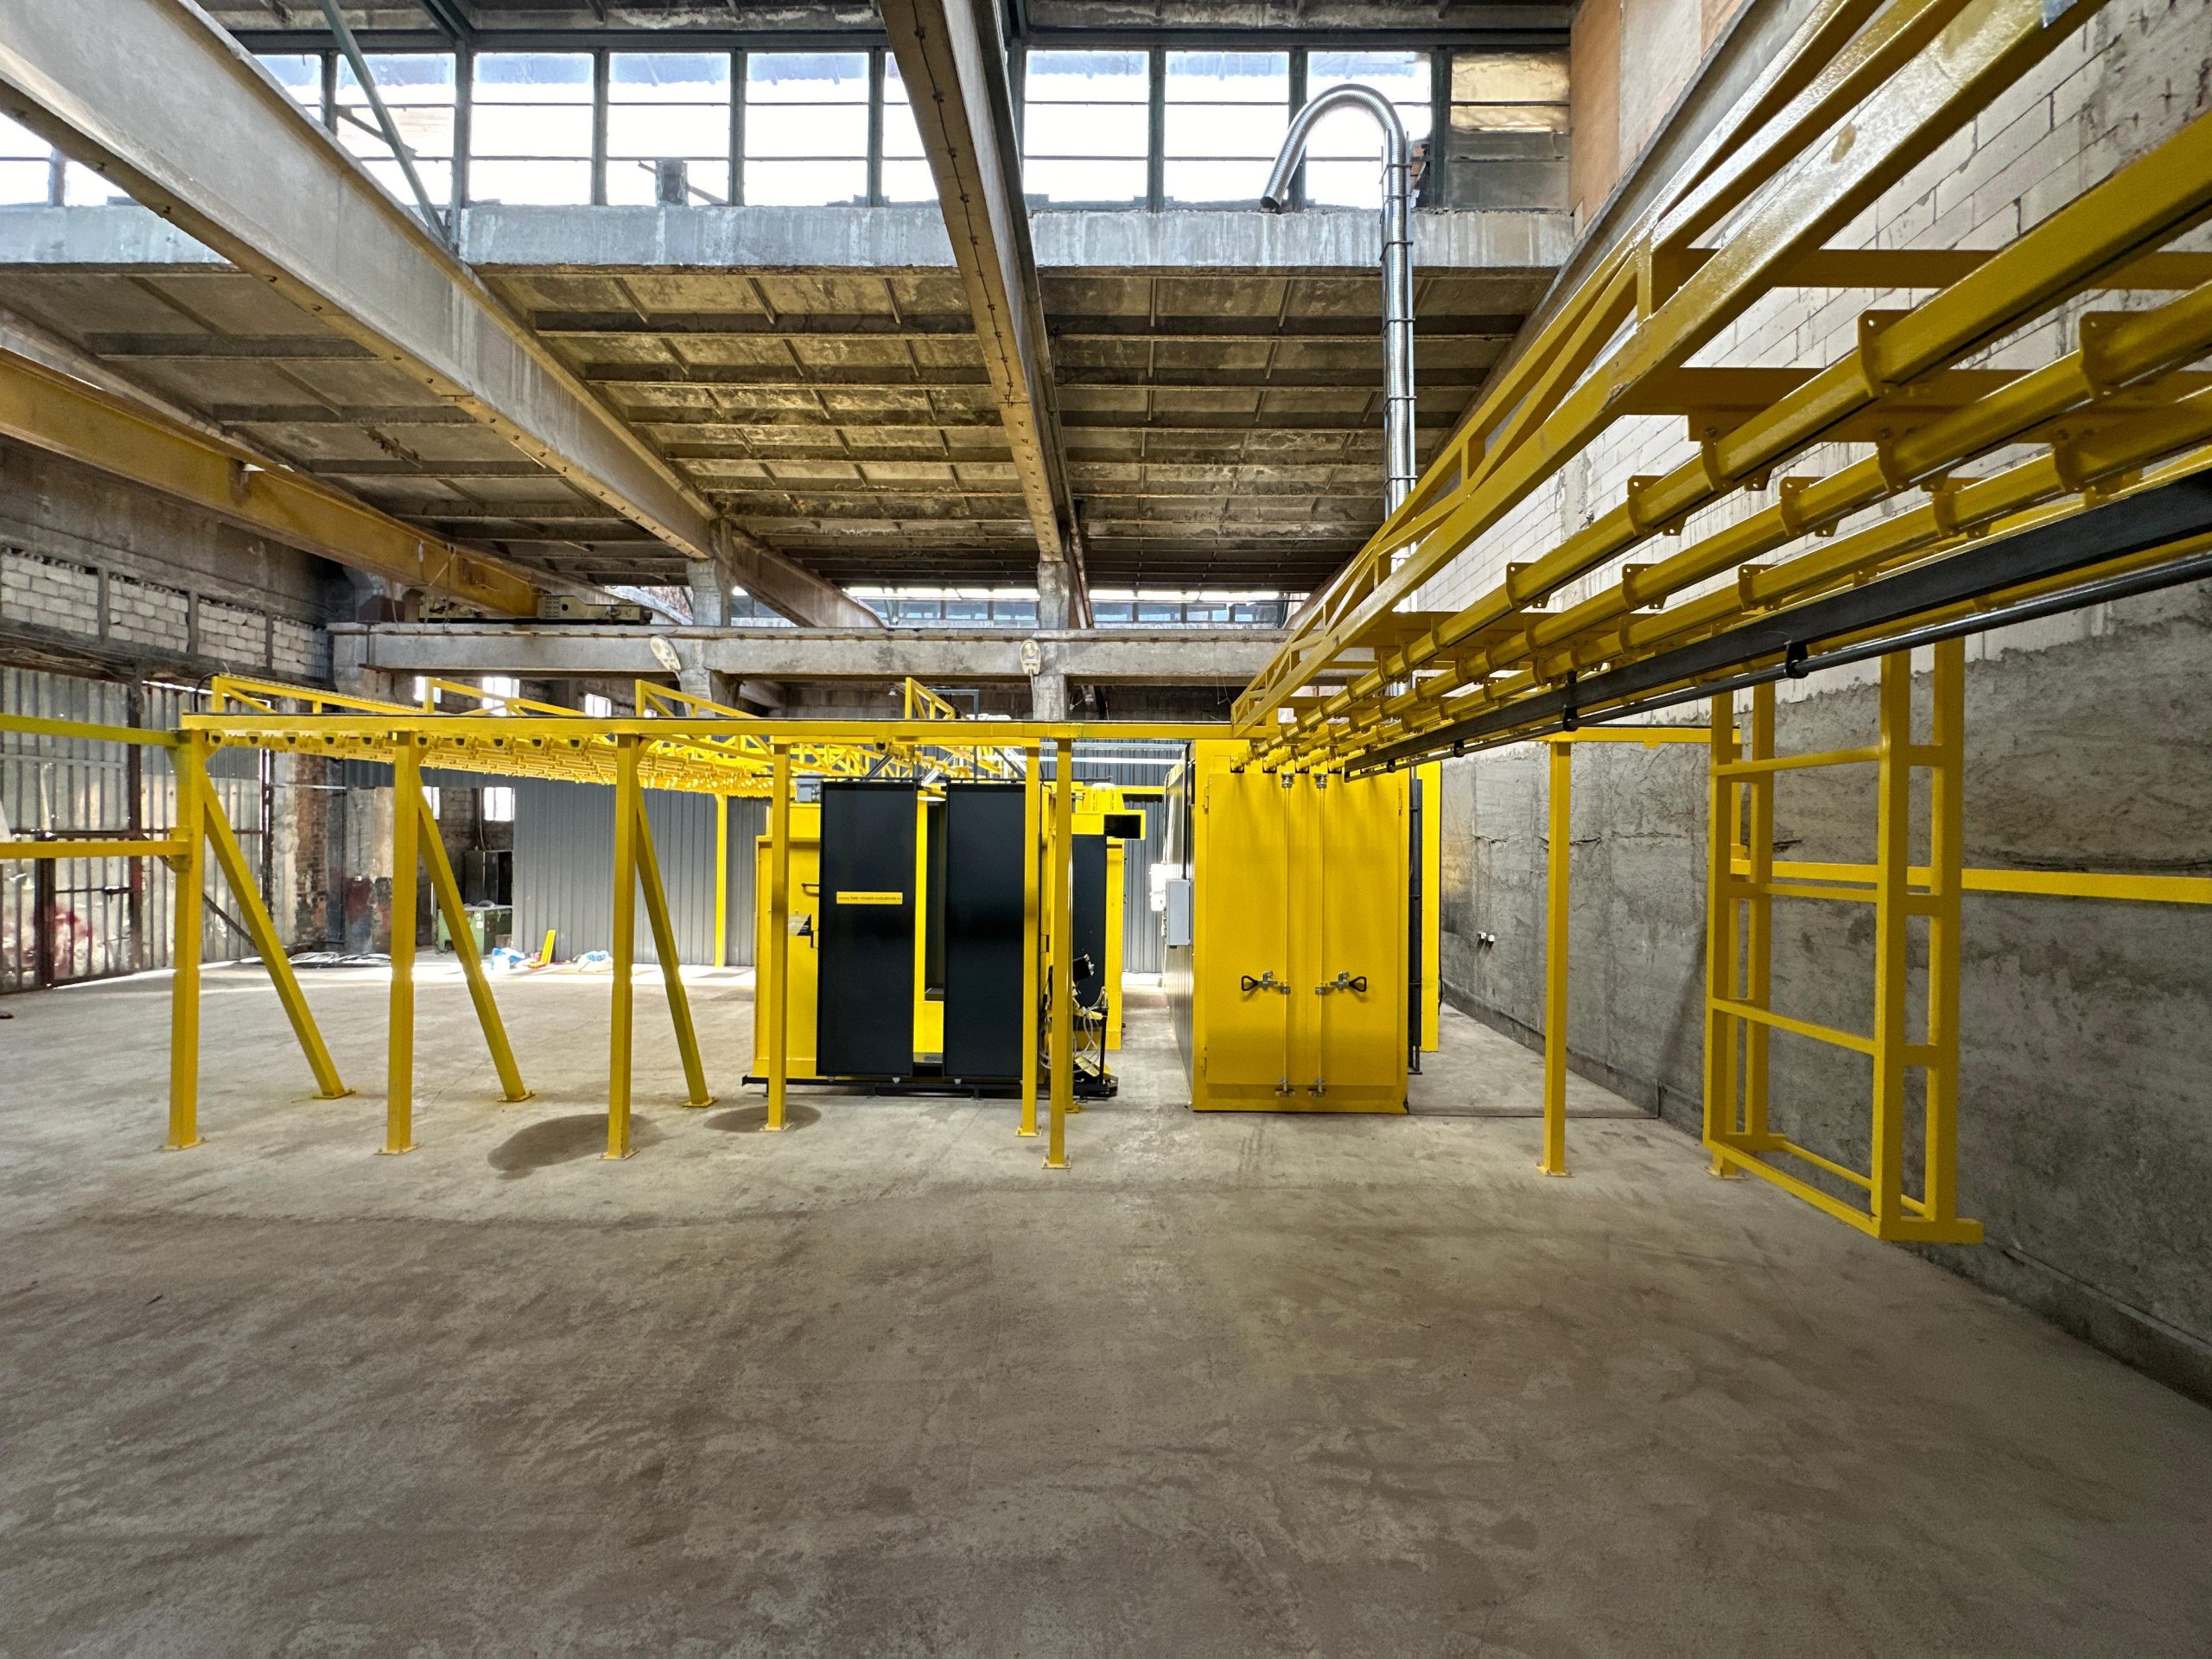

Vopseaua pulbere este un amestec uscat de rășină, pigment și aditivi, măcinat fin. Nu conține solvent și nu curge înainte de cuptor. Se livrează în cutii, pe culori RAL, și se depozitează uscat: pulberea umedă se aglomerează și înfundă pistolul. Tipul de rășină alege destinația: sunt pulberi pentru interior, pulberi rezistente la ultraviolete pentru exterior și pulberi speciale, inclusiv ceramice, pentru email.
Denumirile pe care le veți întâlni înseamnă același proces: «vopsire în câmp electrostatic», «vopsire electrostatică», «vopsire cu pulbere», «vopsea electrostatică», «powder coating». «Vopsitorie electrostatică» este locul unde se face, ca serviciu sau ca atelier propriu.

| Echipament | Rol | Cifra de care depinde | Pagina |
|---|---|---|---|
| Linie de tratare a suprafețelor | curăță și pregătește chimic piesa | tunel spray de 27,5–39 m sau cuve de imersie din inox | linie de tratare a suprafețelor |
| Cabină de vopsit | aplică și recuperează pulberea | ventilator 15.000 m³/h, deschidere de la 500 × 2.200 mm | cabină de vopsit în câmp electrostatic |
| Instalație de vopsit și pistol | încarcă pulberea și o aplică | până la 100 kV și 120 µA, 5–30 kg/oră | instalație de vopsit · pistol de vopsit electrostatic |
| Cuptor de polimerizare | topește și reticulează pulberea | 200 °C în 10–15 minute, 3.200–20.000 mm lungime | cuptor de polimerizare |
| Conveior | duce piesele prin etape | 58–175 m, 1,0 m/min | conveior |
| Compresor cu șurub | aer uscat pentru pistol și cabină | 300 l/min pe pistol, 6.000 l/min pe linie | compresor cu șurub |
Toate împreună formează o linie de vopsire în câmp electrostatic. Pentru un atelier mic, linia începe manuală: cuvă de pretratare, cabină manuală, pistol, cuptor box, transfer bară-cu-bară. Pentru pretratarea mecanică a pieselor ruginite se adaugă o cabină de sablare.
Avantaje. – Fără solvenți: nu se evaporă nimic în hală și nu se aruncă nimic lichid. – Pulberea care nu se prinde se recuperează și se refolosește. – Un singur strat, dintr-o trecere, fără grund și fără lac. – Stratul reticulat e dur și aderent: rezistă la lovituri, la zgârieturi și la coroziune, pentru că pulberea se leagă chimic la 200 °C, nu se usucă prin evaporarea unui solvent. – Aceeași linie vopsește oțel, aluminiu și alte metale, schimbând doar pretratarea.
Limite. – Piesa trebuie să conducă curentul și să reziste la 200 °C. Lemnul, plasticul și MDF-ul cer tratamente speciale. – Dimensiunea piesei este limitată de cuptor și de cabină; de aceea cuptoarele se proiectează pe piese, de la 3.200 la 20.000 mm lungime. – Schimbarea culorii cere curățarea cabinei și a circuitului de pulbere; o linie care schimbă des culoarea se proiectează cu ciclon. – Stratul nu se retușează local ca vopseaua lichidă: o piesă cu defect se decapează și se revopsește.

Vopsitoriile care prestează serviciul calculează prețul pe metru pătrat sau pe kilogram de piese. Prețul depinde de suprafața și complexitatea pieselor, de starea materialului (rugină sau vopsea veche de decapat) și de pretratarea pe care o cer. Mai contează tipul de pulbere, grosimea stratului și cantitatea. Piesele multe și repetitive costă mai puțin pe bucată decât piesele puține și diferite. Noi nu prestăm serviciul, deci nu publicăm tarife: cereți oferte de la două-trei vopsitorii cu aceeași piesă și comparați ce include fiecare.
O linie proprie se plătește o dată, apoi costă energie, pulbere, oameni și întreținere. Prețul liniei depinde de lungimea cuptorului și a pretratării, de tipul de conveior și de cabină. Mai intră numărul de posturi de aplicare, montajul și transportul. O linie manuală compactă și o linie automată cu Power & Free sunt investiții foarte diferite. Ce trimiteți ca să primiți o ofertă și ce intră în ea găsiți pe pagina liniei de vopsire în câmp electrostatic.
Serviciul extern are sens cât timp vopsiți puțin și rar: plătiți pe bucată și nu imobilizați nici bani, nici spațiu. Merită o vopsitorie proprie când se adună patru lucruri:
Ce trebuie să aveți: o hală cu spațiu pentru linie și pentru manipulare, alimentare electrică de 380 V și aer comprimat. Mai trebuie apă pentru pretratare și, dacă alegeți cuptor pe gaz, branșament de gaz și coș. Și doi-trei oameni instruiți; instruirea o facem la livrare.
Cu ce se începe: cu o linie manuală, care intră într-o hală obișnuită. O extindeți ulterior cu conveior și reciprocator, fără să schimbați cabina sau cuptorul. Trimiteți-ne piesele, hala și producția pe oră, și vă spunem dacă și cum încape.
Altă întrebare? Sunați la 0726 340 302 sau scrieți-ne de pe pagina de contact.
Da. «Vopsire în câmp electrostatic», «vopsire electrostatică», «vopsire cu pulbere» și «powder coating» numesc același proces. Pulberea se încarcă electric, se aplică pe metal și se polimerizează în cuptor la 200 °C.
Există pulberi și procese speciale pentru MDF, cu pretratare care face placa conductivă și cu temperaturi de polimerizare mai mici. Liniile pe care le producem sunt pentru piese metalice; pentru MDF întrebați un prestator specializat.
Polimerizarea durează 10–15 minute la 200 °C. Cu pretratarea, uscarea și aplicarea, o piesă parcurge o linie continuă în mai puțin de o oră. Viteza conveiorului e de aproximativ 1 m/min. Pe o linie manuală timpul depinde de câte piese intră deodată în cuptor.
Procesul cere un pistol cu generator de înaltă tensiune, aer comprimat uscat și o cabină cu aspirație. Mai cere un cuptor care ține 200 °C timp de 15 minute. Există kituri mici pentru piese mărunte. Pentru piese de mobilier, garduri sau profile e nevoie de un cuptor pe măsură, deci de o vopsitorie sau de un atelier echipat.
Corona încarcă pulberea cu un electrod de înaltă tensiune și acoperă bine piesele plate și mari, cu reglajul kV / µA din unitatea de comandă. Tribo încarcă prin frecare, fără electrod, și intră mai bine în cavități. Pistoalele noastre încarcă pulberea cu un electrod de înaltă tensiune și au reglaj independent al tensiunii și al curentului, adică principiul Corona.
Atelierul sau secția în care se face vopsirea în câmp electrostatic. Poate fi un prestator care vopsește piesele altora sau vopsitoria proprie a unei fabrici de confecții metalice. Noi producem echipamentele pentru a doua variantă.
Trimiteți-ne dimensiunile pieselor, dimensiunile halei și producția pe oră. Vă spunem ce linie încape, cu ce se începe și ce intră în ofertă. Detalii pe pagina liniei complete, cu toate echipamentele ei sau la 0726 340 302, office@bee-masini-industriale.ro.
Bee Mașini Industriale · Strada Principală nr. 10, Bărcănești, Prahova, România